


Actualités
Le choix entre les cages en batterie de type A et les systèmes de cages de type H détermine la capacité de l’exploitation avicole, l’automatisation, l’investissement en équipements et la planification de la production pour des projets allant de 10 000 à 100 000 volailles par an
La sélection des équipements de cages avicoles relie la géométrie structurelle, la répartition des volailles, les équipements d’alimentation, les systèmes d’abreuvement, la collecte des œufs, la gestion du fumier et l’ingénierie environnementale au sein d’opérations commerciales coordonnées
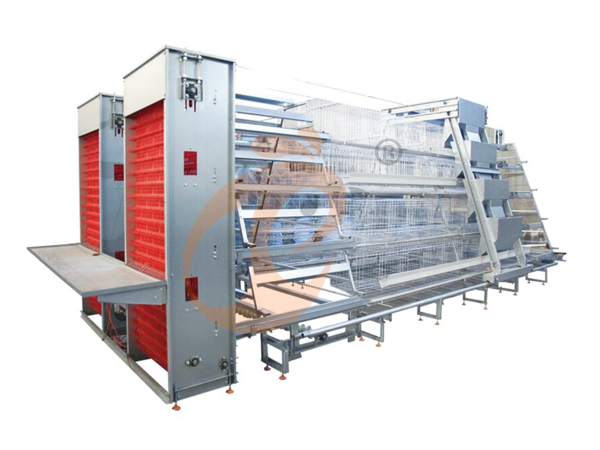
Les configurations de cages en batterie de type A favorisent généralement des stratégies d’installation pratiques, tandis que les configurations de systèmes de cages de type H optimisent l’ingénierie de production verticale grâce à des agencements multiniveaux pouvant atteindre seize niveaux opérationnels
Les spécifications des équipements avicoles influencent la planification de la main-d’œuvre, la planification électrique, les dimensions du bâtiment, les exigences de ventilation, les cycles de maintenance et les décisions d’extension tout au long des projets commerciaux de production de poules pondeuses à long terme
- L’ingénierie professionnelle des systèmes de cages associe des paramètres d’équipement mesurables à une planification clé en main d’exploitation avicole, créant des solutions évolutives pour les fermes nécessitant une production constante et des opérations mécaniques intégrées
Obtenez des conseils professionnels pour la construction d’exploitations avicoles, des solutions de sélection d’équipements et les dernières listes de prix, WhatsApp au +8618830120193, cliquez pour en savoir plus :
Commencez par le projet d’exploitation, pas par le prix des cages
La sélection d’une cage en batterie de type A ou d’un système de cages de type H doit suivre le projet complet de l’exploitation plutôt que le prix unitaire des cages, la géométrie du bâtiment, les objectifs du troupeau,
la planification de l’automatisation et les calendriers d’extension influençant la configuration d’ingénierie.
Un poulailler commercial peut fonctionner avec des systèmes électriques de 220V/380V, 50/60Hz, tandis qu’un équipement d’éclairage programmable peut gérer 12–16 heures
d’éclairage quotidien pour la planification de la production.
Quel système de cages avicoles peut soutenir la capacité de production que votre ferme prévoit d’atteindre ?
L’ingénierie professionnelle des équipements avicoles relie les configurations de cages en batterie de type A et de systèmes de cages de type H aux machines d’alimentation, lignes d’abreuvement, manutention des œufs,
évacuation du fumier, ventilation, refroidissement, éclairage et contrôle environnemental.
Différence clé : configuration des niveaux et géométrie structurelle
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour voir le tableau complet.
Les structures de cages en batterie de type A utilisent couramment 3–5 niveaux opérationnels, tandis que les équipements de systèmes de cages de type H peuvent atteindre seize niveaux verticaux selon
l’ingénierie du poulailler et les exigences de production.
Les systèmes de support en acier peuvent utiliser des sections structurelles de 3.0–5.0 mm, tandis que l’alignement des rangées de cages peut maintenir des tolérances d’installation d’environ ±5 mm lors
de l’assemblage professionnel des équipements.
Imaginez deux poulaillers ayant la même superficie au sol
Scénario A : des équipements de cages en batterie de type A sont installés dans un poulailler avec une hauteur libre sous toiture d’environ 3.0 mètres, offrant une disposition structurelle pratique et des voies de gestion quotidienne accessibles.
Scénario B : un système de cages de type H fonctionne dans un bâtiment conçu avec une hauteur intérieure d’environ 15.0 mètres, créant des possibilités supplémentaires d’installation verticale d’équipements avicoles.
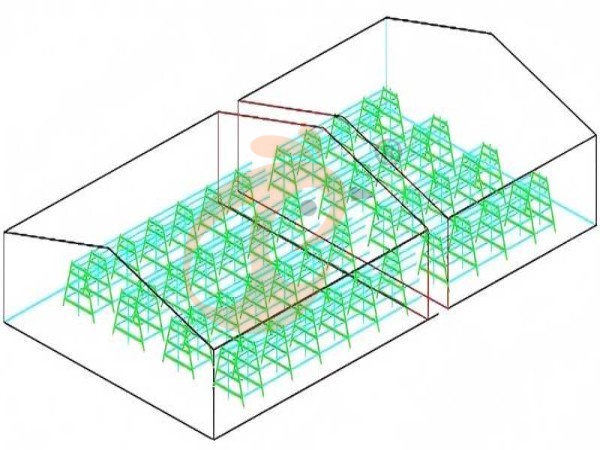
Un projet de cages en batterie de type A et de système de cages de type H avec une longueur de poulailler de 100 mètres nécessite également des calculs pour les allées de service, la distribution électrique, les itinéraires de transport des aliments et les accès de maintenance.
Les fournisseurs professionnels d’équipements avicoles élaborent donc les plans d’implantation des cages à partir des plans du bâtiment, avec un espacement entre rangées généralement prévu autour de 0.8–1.5 mètre selon les exigences d’accès aux équipements.
Différence clé : répartition des volailles et paramètres d’espace des cages
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour voir le tableau complet.
La répartition des volailles dans les cages en batterie de type A et les systèmes de cages de type H doit être confirmée par des plans d’ingénierie approuvés, car les modules de cages varient selon les
fabricants d’équipements avicoles et les configurations de production.
La planification du troupeau de pondeuses peut également prendre en compte un cycle de production prévu d’environ 72–80 semaines, avec des calendriers de renouvellement du troupeau coordonnés 4–8 semaines
avant les principales transitions de production.
La question d’équipement qui modifie la planification de la main-d’œuvre
Question : comment une cage en batterie de type A ou un système de cages de type H affecte-t-il l’organisation quotidienne du travail ?
Réponse : les équipements avicoles automatisés peuvent réduire les déplacements répétés le long des longues rangées de cages en coordonnant l’alimentation, l’abreuvement, la manutention des œufs et les opérations liées au fumier par des systèmes mécaniques programmés.
Les projets de cages en batterie de type A peuvent fonctionner avec 2–4 travailleurs pour 10 000 volailles, tandis que les installations plus importantes de systèmes de cages de type H peuvent organiser l’inspection des équipements à partir de points de contrôle centralisés couvrant plusieurs zones de production.
Les itinéraires de manutention des œufs peuvent également relier les rangées de cages à une zone centrale de collecte située à environ 20–50 mètres de la section principale de production, selon la disposition du bâtiment.
Différence clé : configuration des équipements d’alimentation et d’abreuvement
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour voir le tableau complet.
Les équipements d’alimentation des cages en batterie de type A et des systèmes de cages de type H peuvent être raccordés à des systèmes de stockage en vrac, les silos d’aliments étant couramment spécifiés entre 5 et
30 tonnes selon la consommation du troupeau et les calendriers de livraison.
Les équipements de traitement de l’eau peuvent comprendre des étapes de filtration nominales d’environ 5–20 microns, assurant des conditions d’approvisionnement plus propres avant l’entrée de l’eau dans les
canalisations d’abreuvement avicole.
Un simple test d’extension : les équipements peuvent-ils évoluer avec l’exploitation ?
Phase un
L’installation d’une cage en batterie de type A ou d’un système de cages de type H commence avec 20 000 poules pondeuses et réserve un espace physique pour les futures rangées de cages.
Phase deux
Les tableaux électriques, la capacité de stockage des aliments et les canalisations d’eau sont étendus sans nécessiter une reconstruction complète de l’installation d’équipements avicoles d’origine.
Principe d’ingénierie
Le dimensionnement du transformateur doit inclure une réserve de capacité d’environ 15–25 %, tandis que les couloirs d’équipements doivent conserver un dégagement suffisant pour les futures installations mécaniques.
Un projet de cages en batterie de type A et de système de cages de type H conçu selon une ingénierie par phases peut réduire les modifications structurelles inutiles lors d’une extension commerciale.
Différence clé : spécifications du système de collecte des œufs
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour voir le tableau complet.
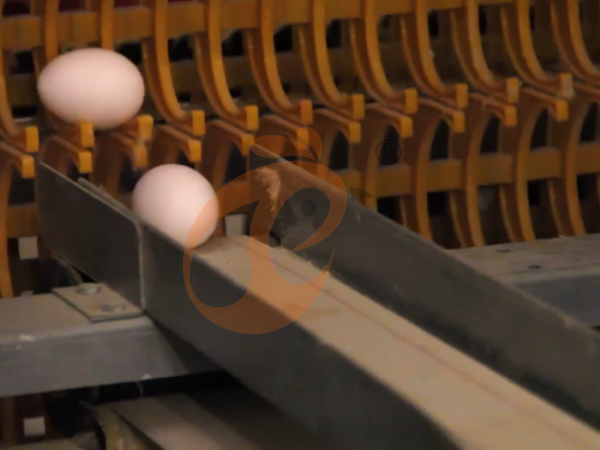
La conception de manutention des œufs pour les cages en batterie de type A et les systèmes de cages de type H peut inclure des convoyeurs de transfert centraux fonctionnant à environ 2–5 mètres par minute,
selon le volume de flux d’œufs et les spécifications des équipements.
Les salles d’œufs commerciales peuvent également maintenir des températures de travail autour de 18–25°C, favorisant une manutention organisée avant les opérations de calibrage ou d’emballage.
Pensez au-delà de la cage : le système de fumier est aussi un équipement de production
L’installation de cages en batterie de type A et de systèmes de cages de type H doit intégrer l’ingénierie du fumier dès le départ, car le déplacement des déchets affecte directement
l’implantation des équipements, l’accès au service et le fonctionnement du poulailler.
Les systèmes à bandes d’évacuation du fumier peuvent fonctionner selon des cycles programmés de 15–30 minutes par section, tandis que les convoyeurs de transfert peuvent être conçus pour des itinéraires dépassant 100
mètres dans les grands projets d’exploitations avicoles.
Le châssis des cages, les unités d’entraînement, les racleurs, les bandes et les machines de transfert doivent fonctionner comme un système coordonné d’équipements avicoles plutôt que comme des
composants mécaniques indépendants.
Différence clé : équipements d’évacuation du fumier et de gestion des déchets
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour voir le tableau complet.
L’ingénierie des déchets des cages en batterie de type A et des systèmes de cages de type H peut inclure des zones externes de stockage du fumier dimensionnées pour environ 7–14 jours d’accumulation,
selon les calendriers de transport et les dispositions locales de traitement.
Les moteurs d’entraînement mécaniques peuvent également être sélectionnés avec une puissance de sortie d’environ 0.75–2.2 kW, selon la longueur du convoyeur et la charge du système.
L’environnement du bâtiment détermine le bon fonctionnement des équipements
Liste de contrôle d’ingénierie
- La planification de la ventilation pour les cages en batterie de type A et les systèmes de cages de type H peut utiliser des capteurs de température avec une précision d’environ ±0.5°C pour le contrôle environnemental automatisé.
- Les équipements d’extraction peuvent être disposés en plusieurs étapes, avec des programmes de contrôle réagissant aux changements de température du poulailler à travers 3–6 niveaux de ventilation.
- Les équipements de refroidissement peuvent fonctionner lorsque les conditions climatiques extérieures exigent une réduction supplémentaire de la chaleur, tandis que les objectifs de vitesse d’air peuvent atteindre environ 2.0–3.0 m/s dans les conceptions de ventilation tunnel.
Les performances des cages en batterie de type A et des systèmes de cages de type H dépendent donc d’une ingénierie coordonnée des cages, de la ventilation, de l’électricité et des équipements environnementaux.
Différence clé : paramètres d’automatisation et de contrôle environnemental
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour voir le tableau complet.
L’automatisation des cages en batterie de type A et des systèmes de cages de type H peut inclure une mémoire de contrôleur pour 10–30 programmes de fonctionnement, permettant différents calendriers de production
selon les phases de gestion du poulailler.
Des groupes électrogènes de secours peuvent également être spécifiés avec un basculement automatique en environ 10–30 secondes, selon la fiabilité de l’alimentation électrique locale et les exigences du
projet.
La décision d’investissement doit être calculée sur le cycle de vie des équipements
Formule économique des équipements
Investissement dans une cage en batterie de type A ou un système de cages de type H = Coût initial des équipements + exigences d’installation + consommation d’énergie + planification de la maintenance + capacité d’extension
Référence à la norme de l’Union européenne uniquement.
Une structure d’équipement avicole galvanisée peut fonctionner pendant environ 15–20 ans dans des conditions de maintenance appropriées, tandis que des calendriers d’inspection préventive peuvent être organisés tous les 3–6 mois.
Pour une exploitation comptant 50 000 volailles, l’automatisation centralisée peut modifier la répartition de la main-d’œuvre et la gestion des équipements à long terme par rapport aux petits systèmes de production manuels.
Les cages en batterie de type A et les systèmes de cages de type H doivent donc être évalués selon les besoins d’exploitation totaux plutôt que sur la seule base des chiffres d’achat initiaux.
Différence clé : matériaux, traitement de surface et durée de vie des équipements
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour voir le tableau complet.
Les équipements de cages en batterie de type A et de systèmes de cages de type H peuvent utiliser des joints soudés conçus pour des charges opérationnelles répétées, avec une inspection de production comprenant couramment
des contrôles dimensionnels à une précision de mesure de 1–2 mm.
La qualité de la protection de surface doit également être vérifiée par des procédures d’inspection du revêtement, en particulier dans les poulaillers fonctionnant avec des niveaux d’humidité relative
supérieurs à 60%.
Sélection finale : adaptez le système d’équipement au plan de production
Pour une hauteur de bâtiment limitée : la cage en batterie de type A offre une configuration d’équipement pratique pour la production commerciale de poules pondeuses.
Pour une capacité de production verticale : l’ingénierie des systèmes de cages de type H prend en charge les configurations d’équipements avicoles multiniveaux et l’automatisation centralisée.
Pour la planification de projet : un fournisseur professionnel doit confirmer la taille du troupeau, les dimensions du poulailler, les exigences électriques, les conditions environnementales et
les plans d’extension des équipements avant le démarrage de la production.
Un devis pour des cages en batterie de type A et des systèmes de cages de type H doit donc inclure les plans d’ingénierie, les listes d’équipements, les références d’installation et les spécifications
techniques adaptées au projet de l’exploitation.
Nos solutions d’équipements avicoles peuvent couvrir des capacités de production allant d’environ 5 000 à plus de 100 000 volailles, avec une planification d’installation coordonnée selon les
dimensions du bâtiment et les exigences d’automatisation.
Questions fréquemment posées
Q1 : Quelle taille d’exploitation avicole convient à une cage en batterie de type A ?
Les systèmes de cages en batterie de type A sont couramment choisis pour les petites et moyennes exploitations commerciales, y compris les projets d’environ 5 000 à 30 000 volailles.
Les configurations d’équipement peuvent comprendre des systèmes d’alimentation et d’abreuvement manuels, semi-automatiques ou automatisés selon l’investissement disponible et la structure de gestion de l’exploitation.
Q2 : Pourquoi un système de cages de type H exige-t-il davantage de planification d’ingénierie ?
Un système de cages de type H utilise plusieurs niveaux verticaux de cages et exige des équipements structurels, électriques, de ventilation, d’alimentation, de collecte des œufs et d’évacuation du fumier coordonnés.
Les projets utilisant des configurations allant jusqu’à 16 niveaux de cages nécessitent particulièrement des dimensions précises du poulailler et une ingénierie environnementale avant l’installation.
Q3 : Une exploitation avicole peut-elle passer d’une cage en batterie de type A à un système de cages de type H ?
Oui, mais cette évolution doit être évaluée en fonction de la hauteur du bâtiment, des conditions de fondation, de la capacité de ventilation, de la charge électrique et de l’implantation des équipements.
Un poulailler conçu avec un dégagement structurel suffisant et une réserve de capacité des services d’environ 15–25% peut offrir davantage de flexibilité pour une future extension de la production.
Taiyu (HK) Group - L’un des plus grands fabricants chinois de systèmes de cages de type H
Les équipements de cages en batterie de type A et de systèmes de cages de type H sont conçus pour des projets avicoles commerciaux, avec des configurations de 3 à 16 niveaux et des capacités individuelles de système atteignant 512 volailles par ensemble
L’approvisionnement direct mondial depuis l’usine fournit des équipements avicoles comprenant des cages, des systèmes d’alimentation, des équipements d’abreuvement, des machines de collecte des œufs, des systèmes d’évacuation du fumier, des équipements de ventilation et des contrôleurs environnementaux
- L’ingénierie avicole clé en main peut associer la planification du poulailler, la configuration des équipements, la coordination de la fabrication, les conseils d’installation et la mise en service du système de production au sein d’un flux de projet structuré
Les spécifications techniques commerciales sont élaborées selon les dimensions du poulailler, le nombre de volailles, les normes électriques, les conditions climatiques, les exigences d’automatisation et les calendriers d’extension par phases
L’approvisionnement pour les projets internationaux accompagne les clients par des plans d’équipement, l’inspection de production, la coordination du chargement des conteneurs, la documentation d’installation et la livraison intégrée d’équipements avicoles
Contactez-nous pour recevoir votre plan personnalisé d’exploitation avicole
Siège social et succursales
Équipe de direction du siège social de Hong Kong
Siège social de Hong Kong Taiyu Industrial Group CO., LTD
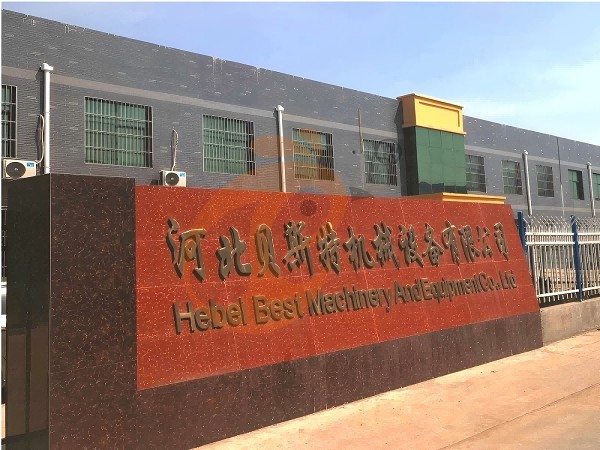
Chine Hebei Best Machinery And Equipment CO., LTD
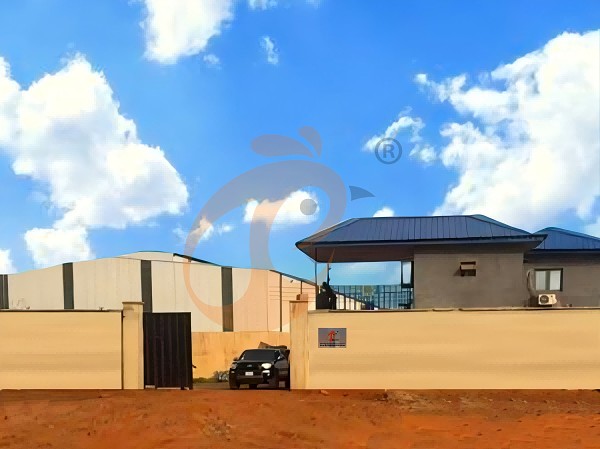
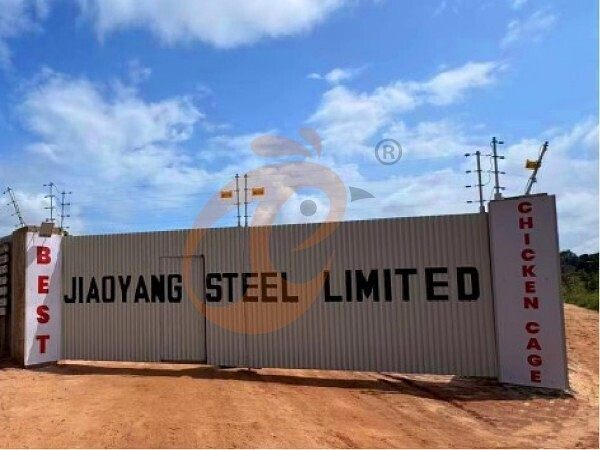
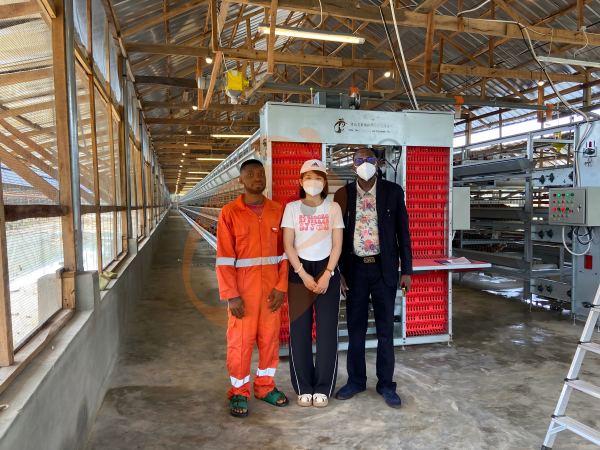
Nigéria Vanke Machinery And Equipment CO., LTD
Tanzanie Best Machinery And Equipment CO., LTD
Éthiopie Best Hebei Machinery Manufacturing PLC
Réception / WhatsApp 24 h/24 N° : +8618830120193
FAQ
- poultry equipment
- poultry farm
- battery cage
- egg collection system
- poultry cage
- manure removal system
- poultry cage system
- poultry house
- poultry house design
- poultry cage equipment
- battery cage system
- poultry farm planning
- poultry equipment manufacturer
- Tanzania
- poultry farm construction
- poultry equipment solution
- Nigeria
- poultry equipment solutions
- poultry equipment manufacturers
- poultry equipment supplier
- poultry equipment suppliers
- manure removal equipment
- poultry house dimensions
- poultry farm project
- poultry equipment installation
- egg collection machine
- poultry equipment specification
- poultry equipment specifications
- poultry house management
- spécification du système de collecte des œufs
Recommandations de produits
 Comment nettoyer les cages commerciales pour poulets de chair | 6 étapes pratiques d’hygiène1. Les cycles d'assainissement industriel régulent la charge microbienne dans les environnements contrôlés
2. La séparation mécanique améliore l'efficacité des réactions chimiques en aval
3. Les systèmes hydrodynamiques stabilisent l'uniformité de la propreté des surfaces
4. Les flux de travail intégrés améliorent la prévisibilité opérationnelle des systèmes de production
5. Accueil / WhatsApp N° : +8618830120193Lire plus Quelle est la durée de vie des cages en batterie industrielles de type H pour poules pondeuses ?1. Une conception structurelle avancée améliore la fiabilité opérationnelle tout au long des cycles de production
2. Les stratégies de contrôle de la corrosion renforcent la durabilité dans des conditions d'élevage intensif
3. La planification de la maintenance préventive favorise une performance stable des actifs à long terme
4. L'intégration de l'automatisation accroît l'efficacité tout en réduisant l'usure mécanique
5. Réception / WhatsApp : +8618830120193Lire plus Comment entretenir une cage à poules de type A pour la ponte ? 6 conseils à faible coût1. Les inspections structurelles préservent l’intégrité des cages et réduisent les contraintes mécaniques
2. Le contrôle environnemental stabilise l’humidité et empêche la progression de la corrosion
3. Le calibrage de la pente garantit un roulement uniforme des œufs et minimise le risque de casse
4. La maintenance préventive réduit les coûts d’exploitation et améliore l’efficacité à long terme
5. Réception / N° WhatsApp : +8618830120193Lire plus Problèmes d'élevage avicole sur litière profonde | 6 problèmes courants et solutions1. Une bonne gestion de la litière garantit des oiseaux en meilleure santé et une mortalité réduite
2. Le contrôle de l’humidité réduit efficacement l’accumulation d’ammoniac et la prolifération des agents pathogènes
3. Le choix de la litière et la ventilation améliorent les performances globales de croissance du troupeau
4. La lutte intégrée contre les nuisibles et la surveillance améliorent durablement la productivité de l’exploitation
5. Réception / WhatsApp : +8618830120193Lire plus Conception d’un poulailler pour poulets de chair sur litière profonde | 6 conseils pratiques d’aménagement1. Le positionnement adéquat des mangeoires garantit un accès constant des volailles tout au long des 4 phases de croissance
2. Les lignes d’eau nécessitent des points pratiques de rinçage et d’inspection tous les 25 mètres
3. La planification du flux d’air doit précéder l’installation finale des ventilateurs de 2 revues techniques
4. La capacité de refroidissement dépend du climat et de la géométrie du bâtiment pour les bâtiments de 150 mètres
5. Accueil /WhatsApp N° : +8618830120193Lire plus Cage en batterie de type A vs système de cages de type H : 7 différences clés pour les élevages avicoles1. Les cages de type A utilisent des agencements structurels inclinés
2. Les cages de type H optimisent l’espace vertical du poulailler
3. L’automatisation coordonne l’alimentation, la collecte et la gestion du fumier
4. Les paramètres des équipements dépendent des exigences d’ingénierie du projet
5. Réception / WhatsApp N° : +8618830120193Lire plus Alimentation manuelle ou automatique dans les systèmes de cages à poules de type H1. Les systèmes de cages pour poules de type H organisent les niveaux de cages autour d'équipements d'alimentation coordonnés
2. Les circuits d'alimentation automatique réduisent les transports manuels répétitifs d'aliments à l'intérieur des poulaillers
3. Le choix des équipements d'alimentation dépend de la longueur du bâtiment, de la capacité d'élevage et de la configuration du stockage
4. Les équipements avicoles intégrés relient l'alimentation à l'abreuvement et à la gestion du fumier
5. Réception /WhatsApp N° : +8618830120193Lire plus Mélangeur d’aliments pour volaille vs mélangeur à ruban | Lequel permet d’économiser de la main-d’œuvre et de l’énergie ?1. Le mélange des aliments pour volailles combine les ingrédients par une action mécanique contrôlée
2. Les systèmes d'alimentation automatiques réduisent les étapes répétées de manutention des matières
3. Les équipements industriels pour aliments soutiennent une planification de production évolutive
4. Les convoyeurs intégrés assurent un déplacement continu des matières
5. Réception / WhatsApp N° : +8618830120193Lire plus Coût des cages à volaille économiques ou des systèmes automatiques : quelle solution convient à votre budget ?1. Le choix des cages pour volailles dépend de l’échelle de production et de la conception du flux de travail
2. Les systèmes automatiques coordonnent les opérations répétitives grâce à des modules d’équipement intégrés
3. La planification d’un système de cages pour poules pondeuses nécessite des dimensions précises du bâtiment et une étude technique
4. Les devis d’équipement doivent distinguer le périmètre de fourniture des responsabilités d’installation
5. Réception /WhatsApp N° : +8618830120193Lire plus Usine d’aliments automatique ou semi-automatique : laquelle augmente la production ?1. La production d’une usine d’aliments automatique dépend de conditions de procédé coordonnées.
2. La régularité du broyage affecte directement la formation des granulés en aval.
3. Les configurations des lignes de production d’aliments pour volailles doivent préserver l’accès pour la maintenance.
4. Les équipements d’usine d’aliments pour poulets nécessitent une manutention des matériaux adaptée.
5. Réception / WhatsApp N° : +8618830120193Lire plus 5 conseils pour optimiser le flux d’alimentation d’une machine à granulés1. Le diamètre des granulés influence les performances de manutention en aval
2. La stabilité du conditionnement favorise une formation homogène des granulés
3. La capacité de convoyage évite les goulots d’étranglement de la production
4. L’automatisation améliore la distribution répétable de l’aliment
5. Réception / WhatsApp N° : +8618830120193Lire plus Conception d’un bâtiment d’élevage de poulets de chair en plein air | 6 conseils pratiques d’aménagement1. Les poulaillers de poulets de chair élevés en plein air nécessitent une implantation coordonnée des équipements
2. L'accès extérieur doit rester séparé de la circulation de service
3. Les lignes d'alimentation et d'abreuvement doivent être réparties de manière équilibrée
4. La conception de la ventilation dépend des dimensions du bâtiment
5. Réception / WhatsApp N° : +8618830120193Lire plus Coût du système d'élevage au sol pour poulets de chair | 6 facteurs influençant le prix1. Les bâtiments de poulets de chair nécessitent une implantation coordonnée des équipements pour un fonctionnement stable
2. Les lignes d’alimentation nécessitent des points d’inspection accessibles pendant la production
3. Les configurations de ventilation dépendent de la géométrie du bâtiment et du climat
4. Les systèmes d’eau nécessitent une filtration avant les lignes de distribution
5. Réception / WhatsApp N° : +8618830120193Lire plus Système de poulets de chair élevés en plein air vs élevage intensif | Lequel est le plus rentable ?1. Les bâtiments commerciaux pour poulets de chair nécessitent des calculs coordonnés des flux d'air avant de finaliser le nombre de ventilateurs
2. Les configurations d'alimentation et d'abreuvement dépendent du nombre d'oiseaux, du poids final et de la répartition des équipements
3. Les besoins en refroidissement varient selon le climat, la structure du bâtiment et les conditions environnementales cibles
4. Les contrôleurs environnementaux coordonnent plusieurs systèmes selon des paramètres de fonctionnement programmés
5. Réception /WhatsApp N° : +8618830120193Lire plus Système sur litière profonde pour poulets de chair vs cages | Lequel est le plus rentable ?1. Le système sur litière profonde pour poulets de chair nécessite une conception coordonnée de la ventilation et de l'alimentation
2. Le système de cages pour poulets de chair modifie l'économie de la gestion du fumier et de l'utilisation des bâtiments
3. Le choix des équipements avicoles pour poulets de chair dépend de la capacité et des conditions d'exploitation
4. L'analyse du cycle de production doit couvrir plusieurs lots achevés
5. Accueil / WhatsApp N° : +8618830120193Lire plus Qu’est-ce qui rend une cage en batterie de type A achetée directement auprès de l’usine plus rentable ? 4 raisons1. La cage en batterie de type A pour poules prend en charge des systèmes structurés d’hébergement commercial de pondeuses
2. Les configurations de cages à plusieurs niveaux organisent la capacité d’élevage dans des dimensions de bâtiment définies
3. Les équipements avicoles intégrés coordonnent l’alimentation, l’abreuvement, l’évacuation du fumier et la manipulation des œufs
4. L’ingénierie clé en main relie la sélection des équipements aux exigences d’installation
5. Réception / WhatsApp N° : +8618830120193Lire plus Coût de l'élevage de poulets de chair en plein air | 5 facteurs clés de prix1. Les systèmes d’élevage en plein air combinent un bâtiment contrôlé et un accès extérieur
2. Les équipements automatisés assurent des opérations quotidiennes cohérentes de gestion avicole
3. Les configurations intégrées simplifient l’extension des installations de production commerciale
4. Le contrôle climatique maintient continuellement des conditions de fonctionnement intérieures stables
5. Réception / WhatsApp N° : +8618830120193Lire plus Coût de l’élevage de poulets de chair sur litière profonde | 5 facteurs clés1. Les systèmes sur litière profonde soutiennent une production organisée de poulets de chair à l’échelle commerciale
2. Les équipements intégrés améliorent la coordination des opérations quotidiennes d’élevage
3. L’automatisation réduit les manipulations répétitives dans les processus de travail des poulaillers
4. Les systèmes environnementaux maintiennent des conditions de production opérationnelles contrôlées
5. Réception /WhatsApp N° : +8618830120193Lire plus Cages pour poulets de chair à plusieurs niveaux vs à un seul niveau | Lesquels augmentent la production ?1. Les configurations de cages à plusieurs niveaux exigent une coordination des dégagements structurels dès la planification initiale
2. Les circuits de ventilation doivent s’aligner sur les zones de production à chaque niveau de cages
3. Les lignes d’alimentation nécessitent un positionnement mécanique précis avant le début de la mise en service
4. Les convoyeurs à fumier doivent conserver des points d’inspection accessibles à chaque niveau
5. Réception / WhatsApp NO. : +8618830120193Lire plus Cage en batterie de type A vs type H pour poules pondeuses | Laquelle est la meilleure pour la production d'œufs ?1. Les systèmes de type A utilisent des structures de cages en gradins pour faciliter l’inspection du cheptel
2. Les systèmes de type H utilisent des niveaux verticaux pour une utilisation intensive du bâtiment
3. Les systèmes automatiques relient l’alimentation, l’abreuvement, l’évacuation du fumier et la manutention des œufs
4. Le choix de l’équipement dépend de la capacité du cheptel et des dimensions du bâtiment
5. Réception / WhatsApp N° : +8618830120193Lire plus Cages en batterie haute densité vs basse densité pour poules pondeuses | Lesquelles sont les plus performantes ?1. La configuration des cages en batterie pour pondeuses nécessite une planification structurelle coordonnée et un positionnement des équipements
2. Les systèmes d'alimentation automatique nécessitent des calculs précis de longueur de ligne et de charge moteur
3. Les équipements de collecte des œufs doivent aligner les itinéraires de transfert avec les zones d'emballage
4. Les systèmes d'évacuation du fumier nécessitent des zones de maintenance accessibles et un alignement des bandes
5. Réception / WhatsApp N° : +8618830120193Lire plus Cages à poules de type H ou systèmes avicoles en bâtiment au sol : lequel économise l’espace ?1. Les cages à poules de type H répartissent les oiseaux sur plusieurs niveaux verticaux
2. L'équipement d'alimentation automatique suit des parcours dédiés le long des rangées de cages
3. L'équipement d'évacuation du fumier transfère les déchets vers les points de collecte
4. Les dimensions du bâtiment déterminent l'agencement final de l'équipement et la capacité
5. Réception / WhatsApp N° : +8618830120193Lire plus Prix des cages avicoles pour le marché africain vs asiatique : 4 différences de coût1. Les configurations des cages avicoles dépendent de la capacité du troupeau et de la géométrie du bâtiment
2. Les spécifications des équipements doivent correspondre aux conditions d'exploitation locales
3. Les calculs d'expédition nécessitent des dimensions et des quantités d'emballage vérifiées
4. Les procédures de mise en service doivent couvrir les systèmes mécaniques et électriques
5. Réception / WhatsApp N° : +8618830120193Lire plus Alimentation manuelle ou automatisation du mélangeur d’aliments | Quelle solution coûte le moins cher ?1. L’automatisation du mélangeur d’aliments relie les étapes de préparation et de distribution
2. Le mélange mécanique réduit les manipulations manuelles répétées des aliments
3. Le convoyage contrôlé établit un itinéraire fixe pour les matériaux
4. L’alimentation automatique prend en charge les opérations de distribution programmées
5. Réception / WhatsApp N° : +8618830120193Lire plus Lubrification de la machine à granulés | 6 étapes essentielles pour une longue durée de vie1. Une lubrification régulière aide à préserver les surfaces de contact mécaniques pendant les cycles répétés de production de granulés
2. Les procédures de nettoyage réduisent la contamination autour des composants mobiles critiques lors des opérations d'entretien
3. Les relevés d'inspection fournissent des preuves mesurables pour les décisions de maintenance sur l'ensemble des périodes de production
4. Le choix correct du lubrifiant protège les roulements, les systèmes d'engrenages, les arbres et les ensembles de transmission
5. Réception / WhatsApp N° : +8618830120193Lire plus Cage en batterie galvanisée à chaud ou peinte pour poules pondeuses | Laquelle dure le plus longtemps ?1. La galvanisation à chaud crée une protection à base de zinc autour des surfaces en acier préparées
2. L’humidité et l’ammoniac du bâtiment de pondeuses influencent l’exposition à la corrosion pendant l’exploitation
3. Les systèmes automatiques d’alimentation et d’évacuation du fumier nécessitent des configurations compatibles de rangées de cages
4. La planification de la maintenance reste importante tout au long de la durée de service des équipements commerciaux
5. Réception / WhatsApp N° : +8618830120193Lire plus Coût des équipements pour élevage avicole | 6 facteurs clés influençant le prix et le ROI1. Le choix des équipements d’élevage avicole doit correspondre à la capacité en volailles et aux dimensions du bâtiment
2. Les systèmes automatiques coordonnent les opérations répétitives dans plusieurs zones de production
3. Les équipements de ventilation nécessitent des calculs de débit d’air en fonction des conditions du bâtiment
4. Le calcul des coûts sur le cycle de vie doit inclure les exigences de maintenance, d’énergie et de remplacement
5. Accueil / WhatsApp N° : +8618830120193Lire plus Comment améliorer le taux de croissance dans un système d’élevage de poulets de chair au sol | 5 conseils1. Les bâtiments d’élevage de poulets de chair nécessitent une coordination entre les équipements de circulation d’air, d’alimentation et d’abreuvement
2. Les conditions environnementales influencent le confort des volailles et la régularité de la production
3. Les systèmes automatiques réduisent les tâches de gestion manuelles répétitives pendant les opérations quotidiennes
4. L’agencement des équipements doit tenir compte de la capacité du lot et des dimensions du bâtiment
5. Accueil / WhatsApp N° : +8618830120193Lire plus Comment éviter les erreurs d’achat courantes lors du choix d’une cage avicole de type A ? 5 conseils avisés1. Le choix des cages doit tenir compte des dimensions du bâtiment et des besoins du cheptel
2. Les interfaces des équipements doivent être vérifiées avant le début de la fabrication
3. Les dessins techniques permettent d’éviter les conflits d’installation et les modifications
4. Les modules d’automatisation peuvent être sélectionnés selon les priorités opérationnelles
5. Réception /WhatsApp N° : +8618830120193Lire plus Système d’élevage au sol pour poulets de chair vs cages | Lequel favorise une croissance plus rapide ?1. Les systèmes d’élevage au sol permettent aux poulets de chair d’accéder directement aux zones de litière au sol
2. Les systèmes d’alimentation automatique distribuent des aliments formulés via des lignes de distribution mécaniques
3. Les systèmes d’abreuvement à pipettes fournissent un accès contrôlé à l’eau dans toutes les zones de production
4. Les systèmes de ventilation régulent le mouvement de l’air grâce à un flux d’air contrôlé mécaniquement
5. Réception /WhatsApp N° : +8618830120193Lire plus Comment moderniser d’anciennes lignes d’eau avec des abreuvoirs à pipette | 5 étapes1. Les lignes d’abreuvement nécessitent une inspection systématique avant le début des travaux de remplacement
2. Les positions des pipettes doivent correspondre à l’accès des volailles et à la géométrie du bâtiment
3. Les contrôles de pression vérifient le bon fonctionnement sur l’ensemble des lignes
4. Le rinçage élimine les débris d’installation avant la mise en service du troupeau
5. Réception / WhatsApp : +8618830120193Lire plus Cages pour poulets de chair à haute ou faible densité | Lesquels sont les plus performants ?1. Les structures de cages à plusieurs niveaux organisent verticalement la production commerciale de poulets de chair
2. L'alimentation automatique réduit les tâches répétitives de distribution manuelle des aliments
3. La conception de la ventilation doit correspondre aux charges thermiques totales du bâtiment
4. Les équipements d'évacuation du fumier favorisent des processus de production plus propres
5. Réception / WhatsApp N° : +8618830120193Lire plus Équipements avicoles modernes vs équipements anciens | Lesquels sont les plus efficaces ?1. Les poulaillers modernes nécessitent des systèmes mécaniques coordonnés pour assurer une production stable
2. L’automatisation de l’alimentation réduit les manipulations répétées de matériaux lors des opérations quotidiennes
3. Les équipements de ventilation gèrent le flux d’air par des mouvements mécaniques contrôlés
4. Les systèmes de refroidissement contribuent à la gestion thermique lors de conditions extérieures élevées
5. Réception / WhatsApp N° : +8618830120193Lire plus Élevage de poulets de chair au sol | 5 conseils essentiels de gestion1. Les bâtiments d’élevage au sol nécessitent des systèmes environnementaux et mécaniques coordonnés
2. L’acheminement des aliments dépend d’équipements de convoyage et de distribution fiables
3. La gestion de l’eau nécessite des composants hydrauliques stables et des inspections régulières
4. Les performances de ventilation dépendent de la géométrie du bâtiment et de la coordination des équipements
5. Réception /WhatsApp N° : +8618830120193Lire plus 3 différences clés entre les cages à poules de type H et les cages traditionnelles pour pondeuses1. Les cages de type H disposent plusieurs niveaux dans les poulaillers
2. Les systèmes automatiques coordonnent les opérations d’alimentation et d’évacuation du fumier
3. Les convoyeurs à œufs transfèrent les œufs collectés vers des points de manutention centralisés
4. Les équipements environnementaux régulent les conditions de ventilation, de refroidissement et d’abreuvement
5. Accueil / WhatsApp N° : +8618830120193Lire plus Usines de fabrication d’aliments importées ou locales | Lesquelles offrent une meilleure qualité ?1. La qualité des aliments dépend de l’harmonisation des étapes de transformation
2. La régularité du broyage influence les performances de mélange ultérieures
3. Le conditionnement prépare la farine pour une formation contrôlée des granulés
4. Le refroidissement stabilise les granulés avant le stockage et la manutention
5. Réception / WhatsApp N° : +8618830120193Lire plus Cages en batterie pour pondeuses à vendre | 5 facteurs clés d’achat1. Les rangées de cages doivent être alignées avec les colonnes du bâtiment et les allées de service
2. Les équipements d'alimentation nécessitent un positionnement coordonné de l'entraînement et de la commande
3. Les itinéraires de transfert des œufs doivent être directement reliés aux zones de collecte
4. Les points d'évacuation du fumier doivent correspondre aux infrastructures de traitement des déchets
5. Accueil / WhatsApp N° : +8618830120193Lire plus Cages à poules de type H automatiques ou semi-automatiques : lesquelles choisir ?1. Les cages de type H organisent les oiseaux grâce à des structures de logement verticales à plusieurs niveaux
2. Les systèmes automatiques coordonnent la manutention répétitive des matériaux dans les zones de production
3. Les systèmes semi-automatiques conservent des étapes manuelles pour certaines opérations
4. Les configurations des fermes déterminent le positionnement des équipements, les itinéraires et l'accès pour la maintenance
5. Accueil / N° WhatsApp : +8618830120193Lire plus Fournisseur local vs prix d'une usine chinoise de cages pour volailles : 5 comparaisons clés1. L’agencement des cages avicoles exige une coordination entre les dimensions du bâtiment et les interfaces des équipements
2. Les systèmes automatisés nécessitent une planification électrique avant le début de l’installation mécanique
3. Les itinéraires d’évacuation du fumier doivent être alignés sur les rangées de cages
4. Les équipements de ventilation nécessitent une planification des flux d’air en fonction de la géométrie du bâtiment
5. Accueil / WhatsApp : +8618830120193Lire plus Mélangeurs d'aliments galvanisés ou en acier inoxydable | Lesquels durent le plus longtemps ?1. L’acier galvanisé et l’acier inoxydable utilisent des mécanismes de protection contre la corrosion différents
2. La durabilité du mélangeur dépend du matériau, de la géométrie, de la fabrication, de la charge et de la maintenance
3. La capacité par lot doit correspondre aux besoins quotidiens de consommation d’aliments
4. Le choix de l’entraînement doit correspondre au couple et à la vitesse de fonctionnement du mélangeur
5. Réception / WhatsApp N° : +8618830120193Lire plus














Recherche
Produit populaire
 Le siège social de HK propose des solutions d'élevage de volaille conformes aux normes de l'UE et fabrique des équipements d'élevage de volaille1. Communication continue avec l'UE et les États-Unis
2. Filiales et usines en Chine, Nigeria, Éthiopie et Tanzanie
3. La qualité des produits est adaptée aux fermes avicoles locales
4. Stock de cages avicoles et d'équipements de ferme avicole en vente
5. Réception en ligne 24h/24 via Whatsapp NO. : +8618830120193, contactez-nous pour obtenir toutes les informationsLire plus La filiale chinoise propose un plan d'entreprise pour les fermes avicoles et fabrique des équipements pour fermes avicoles1. Adresse : Appartement/Bureau 2416, 24e étage, Bâtiment Runxing, Rue Youyi Nan, Ville de Shijiazhuang, Province du Hebei, Chine
2. Usine d'équipements de ferme avicole et cages pour volailles en stock à vendre
3. Personnalisé pour les fermes avicoles locales
4. Qualité et conception basées sur les normes européennes
5. Réception en ligne 24h/24 via Whatsapp NO. : +8618830120193Lire plus La filiale nigériane propose un plan d'entreprise pour les fermes avicoles, fabrique des équipements pour les fermes avicoles1. Adresse : Après le bureau Sinoma, à 200 mètres près de la station-service Danco, Lagos/Ibadan Expressway, État de Lagos, Nigeria
2. Usine de cages de volaille et d'équipements de ferme avicole et stock à vendre
3. Personnalisé pour les fermes avicoles nigérianes
4. La qualité et la conception sont basées sur les normes européennes
5. Réception en ligne 24h/24 Whatsapp NO. : +8618830120193Lire plus


Contactez-nous
Téléphone(numéro whatsapp ):
E-mail:
Bureau 1 (Hong Kong):
Flat/RM A, 15/F, ManlyCommercial Building 15 Soy Street, Mong Kok
Bureau 2 (Chine continentale):
Flat/RM 2416, 24/F, Runxing Building, Youyi Nan Street, Shijiazhuang City, Hebei Province